12 Kennzahlen für die Fertigung mit Formeln, Beispielen und Auswahltipps
In einem Fertigungsbetrieb lässt sich fast alles messen. Genau darin liegt das Problem. Es stehen Dutzende von Kennzahlen zur Auswahl, und ein Betrieb, der alle diese Kennzahlen erfasst, erfasst letztendlich keine davon. Was Ihre Aufmerksamkeit verdient, hängt davon ab, wie Sie produzieren und wo Ihre Produktion tatsächlich ins Stocken gerät.
Die wichtigsten Kernpunkte
- Produktions-KPIs sind messbare Leistungsindikatoren, mit denen Unternehmen ihren Fortschritt bei der Erreichung bestimmter Geschäftsziele verfolgen können. Sie helfen Herstellern, Ineffizienzen zu erkennen und zu messen, ob Prozessverbesserungen die gewünschten Ergebnisse erzielen.
- Die richtigen Produktions-KPIs sollten direkt mit bestimmten Problemen oder Geschäftszielen verknüpft sein. Hersteller sollten sich auf eine überschaubare Anzahl umsetzbarer Kennzahlen konzentrieren, anstatt jeden verfügbaren Wert zu verfolgen.
- Die Gesamtanlageneffektivität (OEE) misst die Produktivität von Maschinen und Produktionslinien anhand von Verfügbarkeit, Performance und Qualität. Sie hilft dabei, Verluste durch Produktionsausfallzeiten, Geschwindigkeitsverluste und defekte Artikel zu erkennen.
- On-time-in-full (OTIF) und die Produktions-Leadzeit sind wichtige Indikatoren für die Lieferperformance. Sie zeigen, ob Aufträge rechtzeitig abgeschlossen und geliefert werden, und helfen, Bottlenecks in der Produktion oder Lieferkette aufzudecken.
- Der Durchsatzertrag (FTY), die Ausschussquote und die Stückkosten (CPU) helfen Herstellern, Qualität und Rentabilität zu überwachen. Diese Kennzahlen können Produktdefekte, Nacharbeiten, übermäßigen Materialverbrauch und steigende Produktionskosten aufzeigen.
- Das Lagerumschlagsverhältnis, der Bestand an unfertigen Erzeugnissen (WIP) und die Produktionsplanerfüllung (PSA) messen die operative Effizienz. Sie helfen, Überbestände, Produktionsverzögerungen, ungenaue Produktionspläne und unnötig im Lagerbestand gebundenes Kapital zu erkennen.
- Produktions-KPIs sollten regelmäßig geprüft und an veränderte Geschäftsziele angepasst werden. Messen Sie die Performance, identifizieren Sie Verluste, beheben Sie deren Grundursachen und messen Sie anschließend erneut, um die Wirksamkeit der Verbesserungen zu überprüfen.
Was ist eine Kennzahl in der Fertigung?
Eine Kennzahl in der Fertigung – oder Key Performance Indicator (KPI) – ist ein Wert, der an ein bestimmtes Unternehmensziel geknüpft ist und im Zeitverlauf verfolgt wird. Dadurch soll er aufzuzeigen, ob sich Ihr Betrieb diesem Ziel nähert oder sich davon entfernt. Gute Kennzahlen sind messbar, erreichbar und mit einer Entscheidung verbunden, die tatsächlich getroffen wird.
Alle Kennzahlen sind Werte, aber nicht alle Werte sind Kennzahlen. Werte in der Fertigung sind alles, was Sie zählen können – Maschinenstunden, Palettenanzahl, Ausweislesungen an der Stechuhr.
Ein Wert wird zum KPI, wenn:
- Jemand die Verantwortung dafür übernimmt.
- Ein Zielwert festgelegt ist.
- Das Überschreiten eines Schwellenwerts eine Maßnahme auslöst.
Hier ist der Praxistest: Wenn sich der Wert verändert und niemand etwas anders macht, sammeln Sie lediglich Daten – Sie steuern keine Leistung.
Hier stellen wir Ihnen 12 betriebliche Kennzahlen vor. Sie messen, was in der Produktion geschieht, und unterscheiden sich damit von den finanziellen Kennzahlen, die Ihr Buchhalter verfolgt. Beide sind wichtig, doch nur die betrieblichen weisen auf etwas hin, das ein Vorgesetzter noch in dieser Woche ändern kann. Sie sind hier nach dem gruppiert, was sie messen:
- Liefer- und Produktionsplanung – pünktliche und vollständige Lieferung; Einhaltung des Produktionsplans; Vorlaufzeit der Fertigung.
- Produktionseffizienz – Durchsatz, Taktzeit; Gesamtanlageneffektivität; ungeplante Ausfallzeiten.
- Fertigungsqualität – First-Pass-Yield; Ausschuss- und Nacharbeitsquote.
- Bestand und Durchfluss – unfertige Erzeugnisse; Lagerumschlag.
- Kosten – Stückkosten.
Wir gestalten diese Liste praxisorientiert. Die meisten Kennzahl-Listen beschränken sich auf die Formel. Wir gehen einen Schritt weiter, denn die Formel war nie der schwierige Teil. Für jeden KPI erhalten Sie die Berechnung mit einem ausgearbeiteten Beispiel sowie die Datenquelle. Sie erfahren zudem, wie diese Zahl am häufigsten falsch ausfällt.
Wie Sie die richtigen Fertigungs-KPIs wählen
Die Auswahl von Fertigungs-Kennzahlen ist einfach. Die Auswahl der richtigen KPIs ist jedoch der Punkt, an dem die meisten Betriebe Fehler machen – meist, indem sie Kennzahlen aus einer Liste auswählen, bevor sie entscheiden, welches Problem sie damit lösen wollen.
1. Beginnen Sie mit Ihrem Geschäftsziel oder Ihrer Produktionsengpassstelle
Gehen Sie vom konkreten Problem oder Ziel aus rückwärts vor. „Wir liefern zu spät“ weist auf einen konkreten Punkt hin. „Wir sollten wahrscheinlich die GAE verfolgen“ tut dies nicht.
Finden Sie dann Ihre Engpassstelle – die Maschine, die Abteilung oder den Prozessschritt, der Ihre Produktionsmenge begrenzt. Die Verbesserung eines KPI an einem Arbeitsplatz, der nicht den Engpass darstellt, steigert die Produktionsmenge nicht um eine einzige Einheit. Sie führt lediglich dazu, dass sich der Lagerbestand vor dem Engpass schneller aufstaut. Wenn Sie eine Kennzahl verfolgen, sollten Sie verfolgen, was am Engpass geschieht.
2. Definieren Sie die KPI-Faktoren
Bevor ein numerischer Wert zu einem tatsächlichen KPI wird, benötigen Sie Antworten auf diese vier Fragen.
Umfang: Welche Produktionslinie, welche Produktfamilie und welche Schicht möchten Sie verfolgen? Ein werksweiter Durchschnitt glättet die Auswirkungen der einen Zelle, die Ihr Problem verursacht.
Verantwortlicher: Wer ist dafür zuständig, die Aufzeichnungen zu verfolgen? Ein Name, keine Abteilung. Die Teilung der Verantwortung bedeutet, dass niemand aufpasst – und genau daraus entsteht der Satz „Ich dachte, das wäre Ihre Aufgabe“.
Überprüfungshäufigkeit: Wie oft sollten Messungen durchgeführt oder aufgezeichnet werden? Dies sollte darauf abgestimmt sein, wie schnell Sie auf die Daten reagieren können. Täglich für Kennzahlen aus der Fertigung wie Nacharbeiten oder Ausschuss; monatlich für finanzielle Kennzahlen wie COGS (Cost of Goods Sold oder Wareneinsatz).
Erforderliche Maßnahme: Was geschieht konkret, wenn die Zahl einen festgelegten akzeptablen Parameter überschreitet? Genau dieser Schritt wird oft übersprungen, und dadurch wird ein KPI still und leise zu einem Bericht statt zu einer ausgelösten Maßnahme.
3. Effizienz gegen Qualität und Lieferleistung abwägen
Jeder KPI, der isoliert und zu stark vorangetrieben wird, schadet anderen Bereichen. Wenn Sie ausschließlich auf Effizienz setzen, kommt es zu Überproduktion – hervorragende Auslastungszahlen und ein Lager, das sich mit Produkten füllt, die niemand bestellt hat. Wenn Sie ausschließlich auf Qualität setzen, verlangsamt sich der Durchsatz. Wenn Sie ausschließlich auf die Stückkosten setzen, kauft jemand billigeres Material, das doppelt so häufig Ausschuss verursacht.
Kombinieren Sie sie daher. Zu jedem Effizienz-KPI gehört ein Qualitäts- oder Liefer-KPI, an dem sich der Kompromiss zeigen kann. Fünf bis acht Kennzahlen bilden ein praktikables Set. Fünfzehn sind ein Bericht, den niemand liest.
Hier führen die häufigsten Probleme in der Regel hin:
| Problem oder Ziel | Primärer KPI | Ergänzender KPI | Datenquelle |
|---|---|---|---|
| Wir liefern zu spät | On-time-in-full (OTIF) | Produktions-Leadzeit | Versanddaten und zugesagte Liefertermine |
| Wir halten den Produktionsplan nicht ein | Produktionsplanerfüllung (PSA) | Ungeplante Produktionsausfallzeiten | Produktionsplan und abgeschlossene Fertigungsaufträge |
| Wir müssen mehr produzieren | Produktionsdurchsatz | Gesamtanlageneffektivität (OEE) | Fertigstückzahlen und Ausfallzeitenprotokolle |
| Zu viel Kapital ist im Lagerbestand gebunden | Lagerumschlagsverhältnis | Unfertige Erzeugnisse (WIP) | Buchhaltungsdaten und Lagertransaktionen |
| Kunden beschweren sich | Durchsatzertrag (FTY) | Kundenretourenquote | Qualitätsprüfungen und Retourenprotokolle |
| Unsere Gewinnmargen sinken | Stückkosten (CPU) | Ausschuss- und Nacharbeitsquote | Stücklisten, Zeiterfassung und Ausschussmeldungen |
| Unsere Maschinen fallen immer wieder aus | Ungeplante Produktionsausfallzeiten | Gesamtanlageneffektivität (OEE) | Ausfallzeitenprotokolle mit Ursachencodes |
Die folgenden 12 Kennzahlen beginnen mit denen, die Ihre Kunden als Erstes spüren: Ob Bestellungen vollständig und pünktlich versandt werden. Von dort aus gehen sie rückwärts durch die Produktion bis hin zu Qualität, Bestand und Kosten.
Kennzahlen für Lieferung und Produktionsplanung
1. On-Time-In-Full (OTIF)
On-Time-In-Full misst den Anteil der Kundenaufträge, die zum versprochenen Zeitpunkt, in der bestellten Menge und gemäß Spezifikation eintreffen. Von allen Punkten auf dieser Liste ist dies derjenige, den Ihre Kunden direkt spüren, was ihn zum besten Näherungswert für einen Kundenzufriedenheitswert in der Fertigung macht.
OTIF sollte von zwei verwandten Kennzahlen unterschieden werden, die oft synonym verwendet werden. Pünktliche Lieferungen, bei denen nur das Datum zählt – eine Sendung, die wie versprochen am Dienstag eintrifft, aber 40 Einheiten zu wenig enthält, gilt also dennoch als pünktlich. Und die „Perfect-Order-Rate“, die zusätzlich zu OTIF korrekte Dokumentation und einen beschädigungsfreien Erhalt berücksichtigt.
OTIF = (Pünktlich und vollständig gelieferte Bestellungen ÷ Gesamtzahl der versendeten Bestellungen) × 100
Beispiel: Von 100 versendeten Bestellungen wiesen 9 Probleme auf – 4 waren unvollständig, 3 kamen verspätet an und 2 enthielten fehlerhafte Produkte. OTIF = 91 ÷ 100 = 91 %
Woher die Daten stammen: Versandunterlagen, abgeglichen mit dem versprochenen Liefertermin und der Menge aus dem Kundenauftrag, zuzüglich etwaiger Qualitätsrückhalte.
Die Falle: Die Messung erfolgt anhand des revidierten Liefertermins anstelle des ursprünglichen. Dadurch wird bei jeder Terminverschiebung die Uhr zurückgesetzt, sodass die OTIF-Quote im grünen Bereich bleibt, während der Kunde die Wochen zählt. Legen Sie von vornherein fest, ob Sie auf Auftragsebene oder auf Positionsebene bewerten, und vermischen Sie diese nicht.
2. Einhaltung des Produktionsplans
Die Einhaltung des Produktionsplans gibt an, wie viel Ihrer geplanten Produktionsmenge Sie tatsächlich produziert haben. Sie ist das interne Gegenstück zur OTIF: Wenn Lieferungen in Verzug geraten, ist dies der erste Ansatzpunkt, um nach den Ursachen zu suchen.
Planeinhaltung = (Tatsächliche Produktionsmenge ÷ Geplante Produktionsmenge) × 100
Beispiel: Ein Werk hatte für den Monat 4.000 Einheiten geplant und 3.500 fertiggestellt. Planeinhaltung = 3.500 ÷ 4.000 = 87,5 %
Woher die Daten stammen: Geplante Mengen aus der Produktionssteuerung, tatsächliche Mengen aus den abgeschlossenen Arbeitsaufträgen.
Wo es schiefgeht: Die Zeitstempel der Fertigstellung erfassen den Zeitpunkt, zu dem jemand den Arbeitsauftrag abgeschlossen hat, nicht den Zeitpunkt, zu dem das letzte Teil vom Band lief. An einem Freitagnachmittag kann diese Lücke eine ganze Schicht betragen. Noch schlimmer ist ein sich ändernder Nenner. Wenn Aufträge während des Zeitraums in diesen hinein- und wieder herausverschoben werden, bewerten Sie die Leistung anhand eines Plans, der nicht mehr existiert. Legen Sie den Plan zu Beginn fest.
Eine weitere Sache, die hinter dieser Zahl verborgen sein kann, ist die Produktionserreichung im Zusammenhang mit Ihrer Überstundenquote. Ein Werk, das jede Woche 100 % Samstagsüberstunden verzeichnet, hält seinen Zeitplan nicht ein. Es kauft sich den Zeitplan, und der zugrundeliegende Plan ist falsch.
3. Fertigungsvorlaufzeit
Die Fertigungsvorlaufzeit ist die Zeitspanne zwischen der Freigabe eines Arbeitsauftrags und dessen Fertigstellung. Sie umfasst ausschließlich die Produktion. Die Zeitmessung beginnt, wenn der Auftrag die Fertigung erreicht, und endet, wenn die fertigen Produkte versandbereit sind.
Dieser enge Anwendungsbereich geht leicht unter, da Hersteller den Begriff „Vorlaufzeit“ für mindestens drei weitere Zeiträume verwenden. Die Kundenvorlaufzeit erstreckt sich von der Bestellung bis zur Auslieferung. Die Materialvorlaufzeit umfasst die Wartezeit zwischen der Erteilung einer Bestellung und dem Wareneingang. Die gesamte Auftragsvorlaufzeit fasst all diese Zeiträume zusammen, einschließlich der dazwischenliegenden Wartezeit.
Fertigungsvorlaufzeit = Fertigstellungsdatum des Arbeitsauftrags – Freigabedatum des Arbeitsauftrags
Beispiel: Ein Arbeitsauftrag wurde am Montag um 8:00 Uhr freigegeben und am Donnerstag um 14:00 Uhr fertiggestellt. Vorlaufzeit = 3,25 Tage
Woher die Daten stammen: Zeitstempel für Freigabe und Fertigstellung in Ihrem MRP- oder MES-System.
Der häufige Fehler: Den Durchschnittswert anzugeben und es dabei zu belassen. Der größte Teil der Fertigungsvorlaufzeit entfällt auf die Wartezeit, nicht auf die Laufzeit, und Durchschnittswerte verschleiern dies. Ein Auftrag, der drei Tage lang in der Warteschlange stand und vier Stunden lief, sieht genauso aus wie einer, der dreieinhalb Stunden lang durchgehend lief. Verfolgen Sie auch die Streuung, denn im „Long Tail“ verbergen sich Ihre verspäteten Aufträge.
Entdecken Sie weitere Kennzahlen zur Produktionsplanung
Kennzahlen zur Produktionseffizienz
4. Durchsatz
Der Durchsatz ist die Anzahl der einwandfreien oder akzeptablen Einheiten, die eine Maschine, eine Linie oder ein Werk in einem gemessenen Zeitraum produziert.
Durchsatz = Produzierte einwandfreie Einheiten ÷ Zeitraum
Beispiel: Eine Linie läuft 7 Stunden und produziert 1.680 verkaufsfähige Einheiten. Durchsatz = 1.680 ÷ 7 = 240 Einheiten pro Stunde
Woher die Daten stammen: Zähler am Linienende, Scanner-Erfassungen am letzten Arbeitsschritt oder Fertigstellungsmengen aus Arbeitsaufträgen.
Die Falle: Das Zählen der insgesamt produzierten Einheiten anstelle der produzierten einwandfreien Einheiten. Ein Durchsatz, der Ausschuss einschließt, lässt die Linie in einem besseren Licht erscheinen und verschleiert das darunterliegende Qualitätsproblem. Ein weiterer Fehler ist der Vergleich des Durchsatzes zwischen unterschiedlichen Produkten. Eine Zelle, die einfache Halterungen mit 300 Stück pro Stunde und komplexe Schweißkonstruktionen mit 90 Stück pro Stunde fertigt, arbeitet nicht schlechter. Sie führt unterschiedliche Arbeiten aus.
5. Zykluszeit
Die Zykluszeit gibt an, wie lange es dauert, eine Einheit in einem bestimmten Arbeitsgang fertigzustellen, gemessen zwischen zwei festgelegten Punkten. Zwei verwandte Begriffe werden ständig damit verwechselt. Die Vorlaufzeit umfasst den gesamten Auftrag einschließlich Wartezeiten. Die Taktzeit ist das Tempo, das die Kundennachfrage erfordert, nicht das Tempo, das Sie erreichen.
Zykluszeit = Netto-Produktionszeit ÷ Produzierte Einheiten
Beispiel: Ein Arbeitsgang dauert 420 Minuten Nettozeit und fertigt 840 Einheiten. Zykluszeit = 420 ÷ 840 = 30 Sekunden pro Einheit
Woher die Daten stammen: Maschinenzähler, MES-Zeitstempel oder eine Stoppuhr und ein Notizblock – so wird dies in vielen kleinen Betrieben nach wie vor erfasst.
Wo es schiefgeht: Abweichungen bei den Zeitgrenzen. Ein Bediener startet die Zeitmessung, wenn das Teil entnommen wird, ein anderer, wenn der erste Schnitt erfolgt – und schon sind die Zahlen nicht mehr vergleichbar. Legen Sie die Zeitgrenzen schriftlich fest, bevor mit der Messung begonnen wird, und bestimmen Sie ein für alle Mal, ob Rüst- und Umrüstzeiten innerhalb oder außerhalb dieser Grenzen liegen.
6. Gesamtanlageneffizienz (GAE)
Die Gesamtanlageneffektivität multipliziert die drei abgeleiteten Effizienzraten für Verfügbarkeit (Betriebszeit), Geschwindigkeit (Leistung) und Anzahl akzeptabler Einheiten (Qualität), um eine Gesamtbewertung der Effektivität für eine einzelne Maschine zu ermitteln, ausgedrückt als Verhältnis oder Prozentsatz.
Sie ist der am häufigsten zitierte Fertigungs-KPI auf dieser Liste und der am häufigsten falsch ausgewiesene. Einige Betriebe verwenden stattdessen die OOE (Gesamtbetriebseffektivität), die sich auf die gesamte Kalenderzeit statt auf die geplante Zeit bezieht.
GAE = Verfügbarkeit × Leistung × Qualität
Beispiel: Eine Maschine, die für 8 Stunden eingeplant ist, verliert 30 Minuten durch Ausfallzeiten und produziert 700 Einheiten bei einem Standard von 100 Einheiten pro Stunde, von denen 640 die Prüfung bestehen.
- Verfügbarkeit = 7,5 ÷ 8 = 93,75 %
- Leistung = 700 ÷ (7,5 × 100) = 93,33 %
- Qualität = 640 ÷ 700 = 91,43 %
- GAE = 93,75 % × 93,33 % × 91,43 % = 80 %
Woher die Daten stammen: Die Verfügbarkeit aus dem Ausfallprotokoll, die Leistung aus dem tatsächlichen Output im Vergleich zur Sollleistung und die Qualität aus der Anzahl der Ausschuss- und Nacharbeitsfälle.
Die Falle: Die Sollleistung. Wenn Sie diese auf die Leistung der Maschine an einem guten Tag statt auf ihre Nennleistung festlegen, steigt die GAE auf dem Papier an, während sich in der Praxis nichts ändert. Dies ist die häufigste Art und Weise, wie die GAE gefälscht wird, und es geschieht fast nie absichtlich. Jemand wählt einen „realistischen“ Standard, die Zahl klettert in den Achtzigern, und die Verluste, die der KPI eigentlich aufdecken soll, tauchen nicht mehr auf. Verwenden Sie die Nennleistung, und lassen Sie die Lücke unangenehm groß sein.
Zweiter wichtiger Punkt: Die GAE einer Maschine, die nicht Ihren Engpass darstellt, ist eine Eitelkeitszahl. Das Streben nach 85 % an einem Arbeitsplatz, der bereits über mehr Kapazität verfügt als der nachgelagerte Engpass, führt nicht zu mehr Leistung, sondern lediglich zu Überbeständen.
7. Ungeplante Ausfallzeiten
Ungeplante Ausfallzeiten sind die Zeit, in der eine Maschine oder Anlage eigentlich laufen sollte, dies aber aus Gründen, die niemand eingeplant hatte, nicht tat. Produktionsausfallzeiten sind die umfassendere Kategorie, die auch geplante Stillstände wie planmäßige Wartungen und Umrüstungen umfasst.
Die ungeplante Hälfte ist es, die Ihnen Kosten verursacht. Auch wenn sie über die Verfügbarkeitskennzahl in die GAE-Berechnung einfließt, sollte sie separat verfolgt werden, da die Ursache nicht immer ein Maschinenausfall ist. Manchmal handelt es sich um eine Störung in der Lieferkette, oft auch um interne Probleme.
Viele Werke weisen unplanmäßigen Ausfällen Ursachencodes zu, damit die Ursache konkret erfasst und entsprechend dokumentiert wird. Ausfälle des Antriebsstrangs oder der Elektrik sind maschinenbedingt. Engpässe bei Rohstoffen oder nicht verfügbare Lagerbestände sind interne Probleme der Lieferkette.
Rate der ungeplanten Ausfallzeiten = (Ungeplante Ausfallzeit ÷ Geplante Produktionszeit) × 100
Beispiel: Eine auf 480 Minuten geplante Schicht verliert 45 Minuten aufgrund eines Ausfalls und eines Materialmangels. Rate = 45 ÷ 480 = 9,4 %
Woher die Daten stammen: Aus dem Stillstandsprotokoll mit den zugehörigen Ursachencodes. Ohne Ursachencodes haben Sie lediglich eine Zahl; mit ihnen verfügen Sie über eine Liste der zu behebenden Probleme.
Wo es schiefgeht: Kurze Stillstände. Die meisten Protokolle haben einen Schwellenwert von fünf oder zehn Minuten, unterhalb dessen nichts erfasst wird. Ein in 90 Sekunden behobener Stau, der 40-mal pro Schicht auftritt, entspricht einer Stunde, die in Ihren Daten nirgends auftaucht, sich jedoch überall in Ihrem Produktionsausfall niederschlägt.
Zwei miteinander verbundene Kennzahlen unterteilen die Ausfallzeiten weiter. Die mittlere Zeit zwischen Ausfällen (Mean Time Between Failures oder MTBF) ist die durchschnittliche Betriebszeit, die eine reparierbare Anlage zwischen Ausfällen liefert. Die mittlere Reparaturzeit (Mean Time to Repair (MTTR) erfasst, was danach folgt: wie lange es dauert, bis diese Anlage wieder betriebsbereit ist.
Eine sinkende MTBF deutet auf Zuverlässigkeitsprobleme hin, sei es bei der Maschine selbst oder bei deren Betrieb. Eine steigende MTTR bedeutet in der Regel etwas anderes – Teile, die Sie nicht auf Lager haben, oder einen Techniker, der noch nie an diesem Modell gearbeitet hat. Vorausschauende Instandhaltungsprogramme werden typischerweise anhand der MTBF gerechtfertigt, wobei die Instandhaltungskosten pro Einheit als Maßstab dafür dienen, ob sich das Programm amortisiert.

Kennzahlen zur Fertigungsqualität
8. First-Pass-Yield (FPY oder FTT)
First-Pass-Yield oder First Time Through, ist der Anteil der Einheiten, die einen Prozess beim ersten Durchlauf fehlerfrei durchlaufen, ohne Nachbearbeitung und ohne Reparatur. Sie ist ein strengerer Maßstab als die Gesamtausbeute, bei der alles gezählt wird, was letztendlich die Prüfung besteht.
FPY = (Einheiten, die den Prozess beim ersten Durchlauf bestehen ÷ Einheiten, die in den Prozess eintreten) × 100
Beispiel: Ein Prozess nimmt 250 Einheiten auf. Fünf werden aussortiert, und 12 werden zur Nachbearbeitung entnommen. FPY = 233 ÷ 250 = 93,2 %
Woher die Daten stammen: Prüfprotokolle der Qualitätskontrolle im Arbeitsgang, abgeglichen mit dem Nachbearbeitungsprotokoll. Eine Einheit gilt als bestanden, wenn sie die von Ihnen für diesen Arbeitsgang definierten Qualitätsstandards erfüllt; das bedeutet, dass diese Standards schriftlich festgehalten werden müssen, bevor der KPI aussagekräftig ist.
Die Falle: Nachbearbeitete Einheiten als „First-Pass“ zu zählen, sobald sie schließlich die Prüfung bestehen. Das verfehlt den gesamten Zweck der Kennzahl. Wenn eine Einheit einen zweiten Durchlauf benötigte, hat sie beim ersten Mal nicht bestanden, und die Kosten dieses zweiten Durchlaufs sind genau das, was die FPY aufdecken soll.
Bei mehrstufigen Prozessen berechnen Sie die kumulierte Durchsatzausbeute, indem Sie die FPY-Werte der einzelnen Stufen miteinander multiplizieren. An dieser Stelle wird die Zahl beunruhigend. Vier Stufen mit jeweils 95 % sehen für sich genommen gut aus, doch die kumulierte Ausbeute beträgt 0,95⁴ = 81,5 %. Fast jede fünfte Einheit musste an irgendeiner Stelle nachbearbeitet werden. Die Berichterstattung auf Stufenniveau verschleiert dies vollständig.
Eine weitere Kombination, die es sich einzurichten lohnt: Der FPY erfasst Fehler innerhalb Ihrer Betriebsgrenzen. Die Kundenrücklaufquote erfasst diejenigen, die nach außen gelangt sind. Wenn der FPY gut aussieht und die Rücklaufquote steigt, stimmen Ihre Prüfkriterien nicht mit dem überein, was Ihr Kunde als akzeptabel erachtet.
9. Ausschuss- und Nacharbeitsquote
Ausschuss und Nacharbeit hängen zusammen, sind aber zwei unterschiedliche Dinge. Ausschuss ist Material, das Sie nicht wiederverwerten können. Nacharbeit ist Material, das Sie wiederverwerten können – allerdings mit Kosten verbunden. Verfolgen Sie diese separat.
Ein hoher Ausschuss bedeutet in der Regel, dass der Prozess die an ihn gestellten Anforderungen nicht erfüllen kann oder dass das eingehende Material bereits fehlerhaft war. Ein hoher Nacharbeitsanteil bedeutet in der Regel, dass das Teil fast den Anforderungen entsprochen hätte: Abweichungen bei der Einrichtung, eine verschobene Vorrichtung oder jemand, der nach einer veralteten Zeichnung arbeitet. Unterschiedliche Ursachen, unterschiedliche Ansprechpartner.
Die Fehlerquote steht über beiden Kennzahlen und erfasst alles, was die Prüfung nicht bestanden hat – unabhängig davon, ob es verschrottet oder repariert wurde.
Ausschussquote = (Ausgemusterte Einheiten ÷ Gesamtzahl der produzierten Einheiten) × 100
Nachbearbeitungsquote = (Nachbearbeitete Einheiten ÷ Gesamtzahl der produzierten Einheiten) × 100
Beispiel: In einer Produktionscharge werden 2.000 Einheiten hergestellt. Vierzig werden sofort aussortiert, und 60 werden zur Nachbearbeitung zurückgeschickt. Ausschussquote = 2 %, Nachbearbeitungsquote = 3 %
Woher die Daten stammen: Ausschussbelege und Arbeitsaufträge für Nacharbeiten. Beide hängen davon ab, dass jemand die Daten zum Zeitpunkt des Vorfalls erfasst.
Wo es schiefgeht: Es gibt zwei blinde Flecken, und beide lassen Ihre Zahlen besser aussehen, als es Ihr Betriebsablauf tatsächlich ist.
Der erste betrifft Nachschleifen und Umschmelzen. Material, das wieder in den Prozess zurückgeführt wird, erhält oft keinen Ausschussbeleg, da nichts weggeworfen wurde. Der Ertragsverlust ist dennoch real, ebenso wie der Energie- und Arbeitsaufwand, der durch die doppelte Fertigung des Teils entsteht.
Der zweite Punkt betrifft Nacharbeiten, die direkt am Arbeitsplatz erledigt werden. Ein Mitarbeiter bemerkt ein Problem, behebt es in 30 Sekunden und fährt fort, ohne etwas zu notieren. Diese Einheit taucht in Ihrer Nacharbeitsquote nicht auf und wird in Ihrer FPY-Kennzahl als „First-Pass“ gewertet. Es ist zudem ein Signal bezüglich Ihres Prozesses, das niemand jemals erhält.
Kennzahl für Bestand und Durchfluss
10. Unfertige Erzeugnisse (WIP)
Unfertige Erzeugnisse sind Materialien, die in die Produktion gelangt, aber noch nicht zu einem Fertigprodukt geworden sind. Der größte Teil davon liegt ungenutzt herum. Teile verbringen in der Regel weitaus mehr Zeit damit, in der Warteschlange zu warten, als tatsächlich geschnitten, geschweißt oder montiert zu werden.
Wenn Sie diese in Stückzahlen erfassen, messen Sie die Länge der Warteschlange. Wenn Sie sie in Euro erfassen, messen Sie das in der Fertigung gebundene Kapital – weshalb eine Serie hochwertiger Teile die WIP-Dollar-Summe in die Höhe treiben kann, während die Stückzahl sinkt.
WIP = Vorlaufzeit in der Fertigung × Produktionsdurchsatz
Beispiel: Ein Arbeitszentrum verarbeitet 100 kg/Stunde, und das Material benötigt 5 Stunden, um dieses zu durchlaufen. WIP = 5 × 100 = 500 kg, die zu jedem beliebigen Zeitpunkt in diesem Arbeitszentrum lagern. Bei 4 €/kg sind das 2.000 € an Kapital, das dort gebunden ist.
Woher die Daten stammen: Transaktionen zur Freigabe für die Produktion in Ihrem Bestandsmanagementsystem oder eine physische Begehung der Fertigungsfläche. Bei der Begehung werden in der Regel mehr Daten erfasst.
Die Falle: Entscheiden Sie, ob Material, das an einem Arbeitsplatz bereitgestellt, aber noch nicht in die Bearbeitung genommen wurde, als WIP zählt. Beide Antworten sind vertretbar. Ein monatlicher Wechsel zwischen diesen Ansätzen ist es jedoch nicht – und genau so kommt es, dass zwei Personen am selben Tag WIP-Daten aus demselben System abrufen und unterschiedliche Zahlen erhalten.
Ein weiterer Grund, warum die Kenntnis über diese Formel sich lohnt, ist Little’s Law, und lassen Sie mich dies betonen: Die Beziehung ist wichtiger als die Zahl. Bei einer konstanten Durchsatzrate entwickeln sich WIP und Vorlaufzeit parallel, da ein Teil den größten Teil seiner Lebensdauer in der Warteschlange verbringt. Halbieren Sie das WIP an diesem Arbeitsplatz, und ein Teil durchläuft den Prozess in 2,5 Stunden statt in 5, ohne dass sich an der Maschine etwas ändert. Das gilt auch in die andere Richtung, weshalb jeder, der kürzere Vorlaufzeiten verspricht, ohne den WIP anzutasten, lediglich einen Wunsch äußert.
11. Lagerumschlag
Der Lagerumschlag misst, wie oft Sie Ihren Lagerbestand über einen bestimmten Zeitraum verkaufen und ersetzen. Die Lagerdauer (Days Inventory Outstanding, DIO) drückt denselben Zusammenhang in Tagen statt in Umschlagshäufigkeiten aus. Es handelt sich um zwei Betrachtungsweisen ein und derselben Zahl, nicht um zwei separate Kennzahlen.
Lagerumschlag = Wareneinsatz ÷ Durchschnittlicher Lagerwert
DIO = 365 ÷ Lagerumschlag
Beispiel: Wareneinsatz von 2,4 Mio.€ bei einem durchschnittlichen Lagerwert von 400.000 €. Lagerumschlag = 2,4 Mio. ÷ 400.000 = 6 Umschläge, DIO = 365 ÷ 6 = 61 Tage
Woher die Daten stammen: Wareneinsatz aus der Gewinn- und Verlustrechnung, durchschnittlicher Lagerbestand aus den Periodenendbeständen, gemittelt über die gesamte Periode.
Die Falle: Verwendung des Endbestands anstelle des Durchschnitts. Nehmen Sie die Bestandsaufnahme unmittelbar nach einer großen Lieferung vor, springt die Umschlagshäufigkeit bei unveränderten Rahmenbedingungen von 6 auf 9,6. Sie sollten den Durchschnitt über die gesamte Periode bilden und in jeder Periode dieselbe Methode anwenden.
Das zweite Problem ist die Vermischung. Rohstoffe, unfertige Erzeugnisse und Fertigerzeugnisse werden aus unterschiedlichen Gründen mit unterschiedlichen Geschwindigkeiten umgeschlagen, und eine kombinierte Zahl gibt Aufschluss über keine dieser Größen. Ein langsamer Umschlag bei Rohstoffen deutet auf ein Beschaffungsproblem hin. Ein langsamer Umschlag bei Fertigerzeugnissen deutet auf ein Problem bei der Nachfrageprognose oder im Vertrieb hin. Im Durchschnitt bedeuten sie nichts, worauf Sie reagieren können.
Beachten Sie, dass höher nicht automatisch besser ist. Ein zu hoher Umschlag bedeutet in der Regel, dass Ihre Lagerbestände so knapp sind, dass Sie Aufträge verpassen, wenn sich die Nachfrage ändert.
Kennzahlen zu den Herstellungskosten
12. Stückkosten
Die Stückkosten, manchmal auch als Herstellungskosten pro Einheit bezeichnet, sind die voll kalkulierten Fertigungskosten einer einzelnen Einheit, die direkte Materialkosten, direkte Arbeitskosten und einen zugewiesenen Anteil der Fertigungsgemeinkosten teilen. Diese Kennzahl gibt Aufschluss darüber, ob Ihre Preisgestaltung funktioniert.
Stückkosten = (Direkte Materialkosten + Direkte Arbeitskosten + Fertigungsgemeinkosten) ÷ Produzierte Einheiten
Beispiel: Bei einer Produktionscharge von 1.000 Einheiten fallen Materialkosten in Höhe von 3.000 €, Arbeitskosten in Höhe von 2.000 € und zugewiesene Gemeinkosten in Höhe von 1.000 € an. Stückkosten = 6.000 € ÷ 1.000 = 6,00 €
Woher die Daten stammen: Material aus der Stückliste und den Einkaufsbelegen, Arbeitskosten aus der Zeiterfassung anhand von Arbeitsaufträgen und Gemeinkosten aus der von Ihrer Buchhaltung verwendeten Verrechnungsmethode.
Die Falle: Die verwendete Methode zur Gemeinkostenverrechnung entscheidet darüber, welches Ihrer Produkte rentabel erscheint, und sie muss die zu verfolgende Kennzahl mit der verwendeten Verrechnungsmethode abgleichen.
Ein werksweiter Satz auf Basis der Arbeitsstunden ist die übliche Standardvorgehensweise. Angenommen, die Gemeinkosten belaufen sich auf 60.000 € pro Monat bei 6.000 Arbeitsstunden, was 10 € pro Arbeitsstunde ergibt. Für ein einfaches Teil, dessen Fertigung 30 Minuten Arbeitszeit erfordert, fallen 5 € an Gemeinkosten an. Ein komplexes Teil, dessen Fertigstellung zwei Stunden dauert, kostet 20 €. Wenn dieses komplexe Teil Ihre CNC-Zeit, Ihr Rüstteam und Ihre Prüfwarteschlange in Anspruch nimmt, entsprechen diese 20 € bei weitem nicht seiner tatsächlichen Belastung. Sie subventionieren Ihre aufwendigste Arbeit mit der Marge aus Ihrer einfachsten, und der Kostenbericht besagt, dass alles in Ordnung ist.
Das zweite Problem ist Abweichung. Standardkosten, die seit der Änderung der Materialpreise nicht mehr überprüft wurden, spiegeln den Betrieb des Vorjahres wider. Vergleichen Sie Standard- und Ist-Werte mindestens vierteljährlich und betrachten Sie eine sich vergrößernde Lücke als Information und nicht als Rundungsproblem. Gewinnmargen, die auf der Grundlage veralteter Standardkosten berechnet werden, sind nichts weiter als eine Vermutung mit einer Dezimalstelle.
Wie Sie ein nützliches KPI-Dashboard für die Fertigung erstellen
Die Auswahl der richtigen Kennzahlen ist die halbe Miete. Die andere Hälfte besteht darin, etwas zu erstellen, das die Mitarbeiter tatsächlich betrachten und aufgrund dieser Daten tatsächlich zum Handeln bewegt.
Legen Sie für jede Kennzahl ein Ziel und einen Aktionsschwellenwert fest
Ein Ziel ist der Wert, den die Zahl erreichen soll. Ein Schwellenwert ist der Punkt, an dem jemand Maßnahmen ergreifen muss. Die meisten Dashboards enthalten nur Ersteres und lassen Letzteres außer Acht – weshalb so viele von ihnen zu reiner Dekoration verkommen.
Legen Sie beides fest. Zielwert für die Ausschussquote: 2 %, Schwellenwert bei 3,5 % und eine festgelegte Maßnahme, wenn dieser überschritten wird: Der Schichtleiter ruft die letzten vier Produktionsläufe ab und erstattet bis zum Ende der Schicht Bericht. Nun hat die Zahl Konsequenzen. Ohne den Schwellenwert führt eine Ausschussquote, die von 2 % auf 3 % und dann auf 4 % ansteigt, lediglich zu drei Monaten zunehmend unangenehmer Besprechungen.
Die Häufigkeit der Überprüfung folgt derselben Logik, die wir zuvor behandelt haben. Zahlen aus der Fertigung werden täglich oder pro Schicht überprüft, Finanzkennzahlen monatlich.
Überprüfen Sie einen KPI niemals häufiger, als Sie darauf reagieren können. Die wöchentliche Ermittlung der Stückkosten erzeugt lediglich Unruhe, die jemand erklären muss.
Der Kreislauf lautet: Messen, beheben, erneut messen. Kontinuierliche Verbesserung liegt in diesem dritten Schritt, und genau diesen überspringen die meisten Werke. Niemand überprüft, ob die Korrektur Bestand hat, sodass sechs Monate später dasselbe Problem unter einem anderen Namen wieder auftaucht und auf dieselbe Weise behoben werden muss.
Legen Sie Ihre Datendefinitionen fest
Nahezu jede KPI-Falle in diesem Artikel ist ein getarntes Definitionsproblem. Wo beginnt die Zykluszeit? Zählt zwischengelagertes Material zu den unfertigen Erzeugnissen (WIP)? Gelten nachbearbeitete Einheiten als Erstdurchlauf? Sollte OTIF anhand des ursprünglichen oder des revidierten Liefertermins bewertet werden?
Für keine dieser Fragen gibt es eine allgemeingültige richtige Antwort. Es gibt die richtige Antwort für Ihren Betrieb, und diese muss schriftlich festgehalten werden. Andernfalls kommt es zu einer Besprechung, in der die Qualitätsberichte eine Erstdurchlaufquote von 96 % ausweisen, die Mitarbeiter vor Ort jedoch von 89 % sprechen, und vierzig Minuten damit vergehen, darüber zu diskutieren, ob Nacharbeit mitgezählt wird. Nichts wird behoben. Alle verlassen die Besprechung verärgert.
Führen Sie ein einseitiges Definitionsblatt. Was ist enthalten, was ist ausgeschlossen, woher stammt die Zahl und wer ist dafür verantwortlich? Aktualisieren Sie es, wenn sich der Prozess ändert. Die Versuchung ist groß, Definitionen zu überarbeiten, wenn die Zahlen schlecht ausfallen – und so wird aus einem Definitionsblatt ein Werkzeug, um schlechte Monate besser aussehen zu lassen.
Automatisieren Sie die Datenerfassung überall dort, wo die Daten bereits vorhanden sind
Manuelle Datenerfassung verliert an Qualität. Nicht sofort und nicht dramatisch. Es wird einfach still und leise schlechter, etwa ab dem vierten Monat, wenn der Reiz des Neuen nachlässt und jemand am Ende der Schicht beginnt, das Ausfallprotokoll aus dem Gedächtnis auszufüllen.
Die Lösung besteht darin, die Zahlen als Nebenprodukt der bereits laufenden Arbeit zu erfassen. Abgeschlossene Arbeitsaufträge, Materialausgaben, Scanner-Erfassungen, Ergebnisse der Qualitätskontrolle: Diese Vorgänge werden ohnehin aufgezeichnet. Ein daraus berechneter KPI erfordert keinen zusätzlichen Aufwand und hängt nicht davon ab, dass sich jemand daran erinnert.
Wo eine Automatisierung nicht möglich ist, verkürzen Sie die Zeitspanne zwischen dem Ereignis und der Erfassung. Ein Tablet am Arbeitsplatz ist besser als ein Klemmbrett, dessen Einträge erst am Freitagnachmittag übertragen werden.
Welche Kennzahlen sollten für Ihre Art von Fertigungsbetrieb Priorität haben?
Die richtigen KPIs hängen davon ab, wie Sie tatsächlich produzieren. Wenn Sie dasselbe Dashboard einem Auftragsfertiger und einem Lagerfertiger vorlegen, erhalten Sie zwei unterschiedliche Interpretationen, denn eine Auslastung von 90 % bedeutet im einen Fall etwas Positives und im anderen etwas Negatives. Einige der unten aufgeführten Kennzahlen gehen über die zwölf hinaus. Sie werden dort definiert, wo sie zum Tragen kommen.
Auftragsfertiger und auftragsorientierte Hersteller
Ihre Arbeitsabläufe ändern sich ständig. Jeder Auftrag wird separat kalkuliert, und Sie konkurrieren mit Ihrer Reaktionsfähigkeit. Legen Sie den Schwerpunkt auf die Vorlaufzeit der Fertigung, die Einhaltung des Produktionsplans, die OTIF-Quote und die Abweichung zwischen Angebotspreis und Ist-Kosten. Letztere bezeichnet die Differenz zwischen den tatsächlichen Kosten eines Auftrags und dem von Ihnen angebotenen Preis, gemessen als (Ist-Kosten – Angebotspreis) ÷ Angebotspreis × 100.
Die Umrüstzeit verdient hier mehr Aufmerksamkeit als fast überall sonst. Messen Sie sie vom letzten einwandfreien Teil eines Durchlaufs bis zum ersten einwandfreien Teil des nächsten; so wird die gesamte Rüstzeit erfasst und nicht nur der Werkzeugwechsel. Wenn sich das Produktionsprogramm täglich ändert, stellt die Rüstzeit eine Belastung für jeden ausgeführten Auftrag dar, und sie ist in der Regel der größte kontrollierbare Anteil an unproduktiver Zeit in der Fertigung.
Zwei Hinweise zur Vorsicht. Die GAE ist im Allgemeinen die falsche Leitkennzahl für einen Auftragsfertiger. Sie ist für eine stabile, sich wiederholende Produktion konzipiert, bei der eine ideale Rate aussagekräftig ist. Wenn Sie jeden Tag unterschiedliche Teile fertigen, ist diese Rate ein bewegliches Ziel, über das Sie mehr Zeit mit Diskussionen verbringen werden, als dass Sie darauf reagieren.
Die Kapazitätsauslastung ist der zweite Punkt, und sie ist noch weniger intuitiv. Sie bezeichnet den Anteil der verfügbaren Kapazität, den Sie tatsächlich genutzt haben: (Tatsächliche Leistung ÷ Maximal mögliche Leistung) × 100, oder Betriebsstunden im Verhältnis zu verfügbaren Stunden. In einer auftragsorientierten Fertigungsumgebung bedeutet eine hohe Auslastung in der Regel lange Warteschlangen. Wenn jeder Arbeitsplatz zu 95 % ausgelastet ist, warten Aufträge, und Ihre Vorlaufzeiten verschlechtern sich, anstatt sich zu verbessern. Ein gewisser bewusster Spielraum ermöglicht es Ihnen, den gut bezahlten Eilauftrag anzunehmen.
Lesen Sie weiter über die MTO-/ATO-Arbeitsabläufe.
Lagerfertiger
Größere Losgrößen, stabile Produkte, prognosegesteuert. Priorisieren Sie GAE, Durchsatz, Lagerumschlag und First-Pass-Yield.
Dies ist das Umfeld, für das die GAE konzipiert wurde. Die ideale Rate ist real, Vergleiche sind von Woche zu Woche aussagekräftig, und Verbesserungen zeigen sich im Produktionsvolumen, das Sie tatsächlich verkaufen können.
Das Risiko ist hier das Spiegelbild des Risikos in der Auftragsfertigung. Wenn Sie Durchsatz und GAE isoliert vorantreiben, erzielen Sie zwar hervorragende Effizienzkennzahlen, haben aber gleichzeitig ein Lager voller Produkte, die niemand bestellt hat. Kombinieren Sie diese Kennzahlen mit dem Lagerumschlag, damit der Zielkonflikt sichtbar bleibt. Effizienz, die zu unverkauftem Lagerbestand führt, ist keine Effizienz; sie ist lediglich eine kostspielige Aktivität.
Chargen- und Prozessfertiger
In continuous or semi-continuous manufacturing flows, losses are measured in percentages rather than pieces. Prioritize material yield, scrap rate, changeover time, and OEE or OOE.
Die Materialausbeute ist hier wichtiger als die Stückzahlen, da sich Ihre Verluste über eine Charge verteilen und nicht als einzelne Ausschussteile auftreten. Ein Ausbeuteverlust von 2 % bei jedem Durchlauf ist bei der Stückzählung unsichtbar, bei der Materialabgleichung jedoch offensichtlich.
Bei der Umrüstung und Reinigung zwischen den Chargen verbergen sich die meisten Ihrer wiedergewinnbaren Verluste. Ein Wechsel bei den Allergenen in einer Lebensmittelproduktionslinie kann den Großteil einer Schicht in Anspruch nehmen, und Wechsel bei der Güteklasse oder Farbe stehen dem in nichts nach. Messen Sie die Zeit dafür und protokollieren Sie sie. Die meisten Betriebe betrachten Umrüstzeiten als „tote Zeit“ zwischen der eigentlichen Arbeit – und genau deshalb geht sich niemand damit an. Oft sind es gerade diese Bereiche, in denen Kennzahlen der schlanken Fertigung den schnellsten Ertrag bringen.
Verfolgen Sie Fertigungskennzahlen mit Produktionssoftware
Die in diesem Artikel beschriebenen Fallstricke teilen ein gemeinsames Muster: Kurze Unterbrechungen, die nie protokolliert werden; Arbeitsaufträge, die am Freitag abgeschlossen werden, anstatt erst dann, wenn das letzte Teil gelaufen ist; Nacharbeiten, die am Arbeitsplatz behoben, aber nie schriftlich festgehalten werden. Bei keinem dieser Fälle handelt es sich um Messprobleme. Es sind Probleme bei der Datenerfassung, und keine Formel kann sie beheben.
Beurteilen Sie jede Produktionssoftware oder jedes MES anhand von zwei Fragen: Erfasst das System den Wert zum Zeitpunkt des Ereignisses, und berechnet es diesen jedes Mal auf dieselbe Weise?
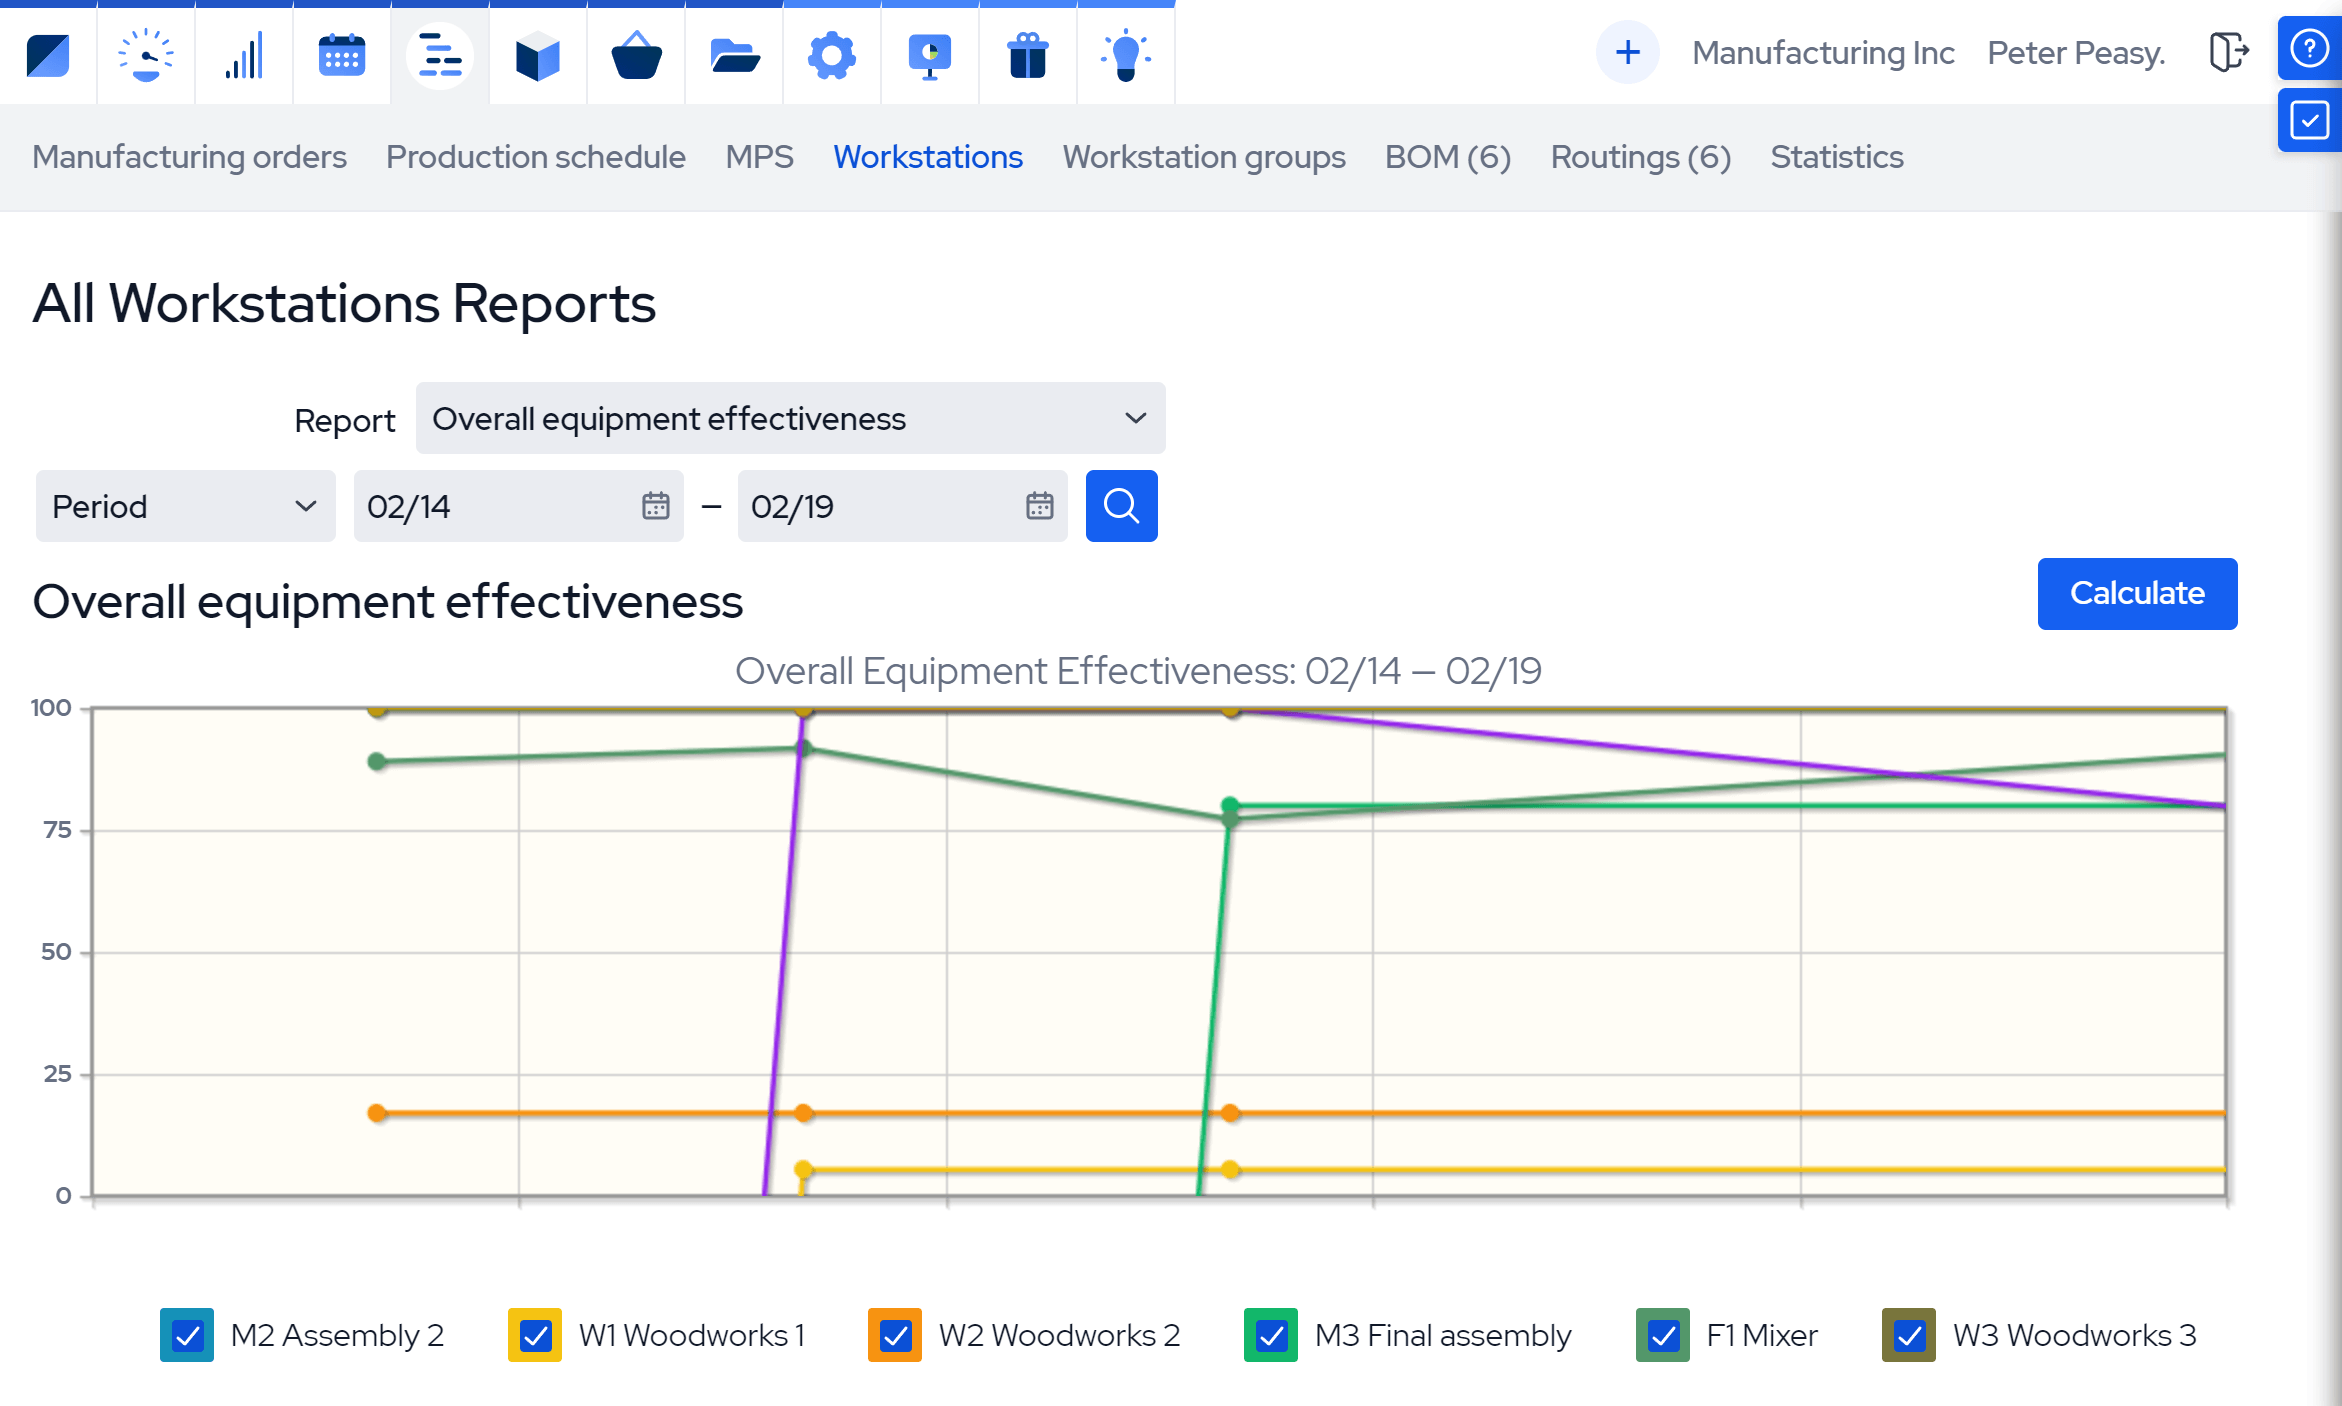
In MRPeasy erfolgt die Datenerfassung direkt am Arbeitsgang. Die Bediener melden Materialien und Arbeitsgänge während der Arbeit, sodass die Kosten in Echtzeit aktualisiert werden und nicht erst am Monatsende. Ein und dieselbe Transaktion enthält sowohl Losnummern als auch Seriennummern, sodass der KPI und der Rückverfolgbarkeitsnachweis aus einer Quelle stammen.
Planwerte werden bei Beginn des Auftrags fixiert, nicht bei dessen Erstellung. Damit ist das Problem des variablen Nenners aus KPI Nr. 2 auf Systemebene gelöst. Sie erhalten für jeden einzelnen Auftrag einen Vergleich zwischen Plan- und Ist-Dauer sowie -Kosten. Sie erhalten keine GAE-Kennzahl, sondern lediglich die Transaktionen, aus denen diese sich zusammensetzt.
Erweiterung der Übersicht mit Power BI
Trends über verschiedene Zeiträume hinweg, die Verknüpfung von Produktions- und Finanzdaten, die Erstellung eines Rollups, das von keinem Anbieter standardmäßig bereitgestellt wird: Das ist die Aufgabe der Power-BI-Integration. MRPeasy überträgt elf Tabellen in den Power-BI-Dienst, wobei die Beziehungen bereits konfiguriert sind.
Der Betrachtungszeitraum umfasst die letzten zwölf Monate, und der Upload erfolgt manuell; jeder neue Upload überschreibt den vorherigen, anstatt eine Live-Synchronisierung durchzuführen. Power BI dient der Analyse des Betriebsablaufs, nicht seiner Beobachtung.
BI-Tools stellen alles grafisch dar, was Sie ihnen zuführen. Die Erfassung am Ort des Geschehens ist das, was die Erstellung eines Diagramms lohnenswert macht – und was ein Dashboard, auf das sich die Mitarbeiter verlassen, von einem unterscheidet, das sie stillschweigend nicht mehr öffnen.
Häufig gestellte Fragen
Fertigungs-Kennzahlen lassen Sie erkennen, wo Zeit, Material, Arbeitskraft und Anlagenkapazität verloren gehen. Kennzahlen wie GAE, Durchsatz, Ausfallzeiten und First-Pass-Yield können Engpässe und wiederkehrende Probleme aufdecken. Die langfristige Verfolgung dieser Kennzahlen ermöglicht es Herstellern zu messen, ob Prozessverbesserungen tatsächlich die Produktionseffizienz steigern.
Die Gesamtanlageneffektivität (GAE) misst, wie effektiv Produktionsanlagen auf der Grundlage von Verfügbarkeit, Leistung und Qualität genutzt werden. Sie wird durch Multiplikation dieser drei Faktoren berechnet. Die GAE ist wichtig, da sie Herstellern hilft, Verluste zu identifizieren, die durch Ausfallzeiten, langsame Produktion und Fehler verursacht werden.
Die Zykluszeit misst, wie lange es dauert, einen bestimmten Produktionsprozess abzuschließen oder eine Einheit herzustellen, sobald die Arbeit beginnt. Die Vorlaufzeit misst die Gesamtzeit vom Beginn einer Anfrage oder eines Auftrags bis zu dessen Fertigstellung oder Auslieferung. Die Zykluszeit ist daher eine Komponente, die die gesamte Vorlaufzeit in der Fertigung beeinflussen kann.
Fertigungs-Kennzahlen sollten häufig genug aktualisiert werden, um die Entscheidungen zu unterstützen, auf die sie Einfluss haben. Kennzahlen aus der Fertigung wie Ausfallzeiten, Durchsatz und Qualität müssen möglicherweise täglich oder in Echtzeit verfolgt werden, während der Lagerumschlag oder die Stückkosten wöchentlich oder monatlich überprüft werden können. Kleine Fertigungsunternehmen sollten konsistenten, zuverlässigen Daten Vorrang einräumen, anstatt zu versuchen, jeden KPI in Echtzeit zu überwachen.
Ihnen könnte ebenfalls gefallen: Die 8 Verschwendungsarten der schlanken Fertigung
Get manufacturing know-how delivered to your inbox!